

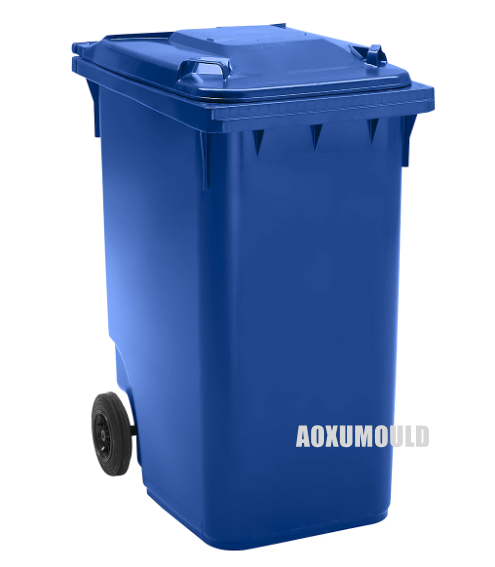
Specificații de matriță
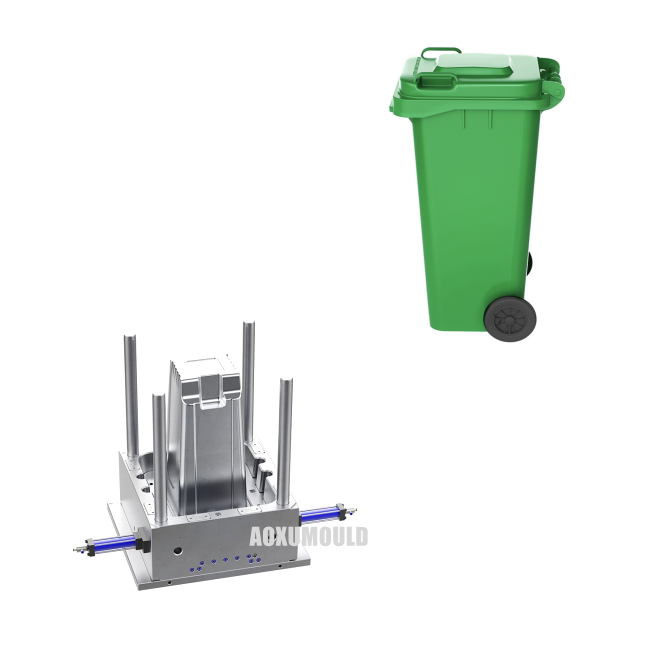
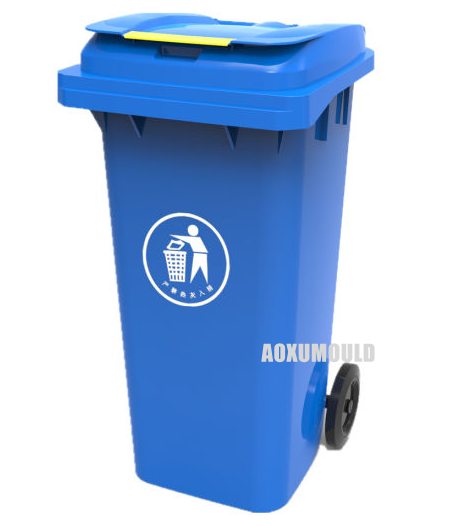
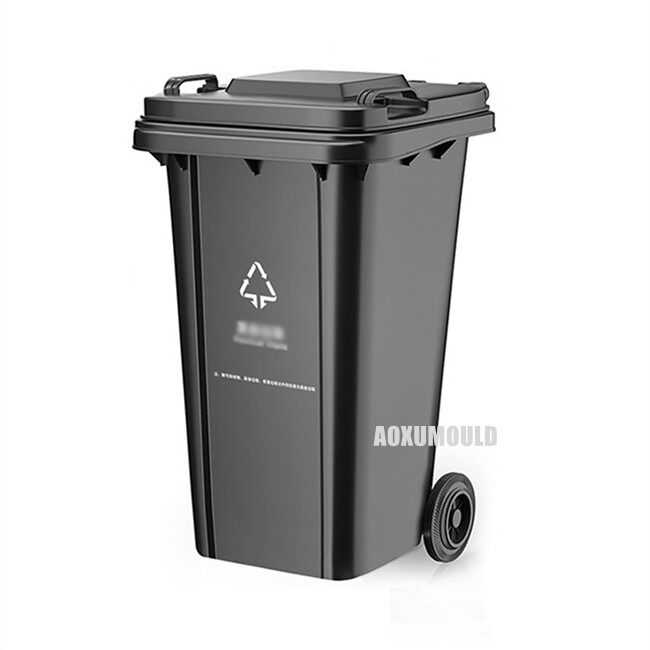
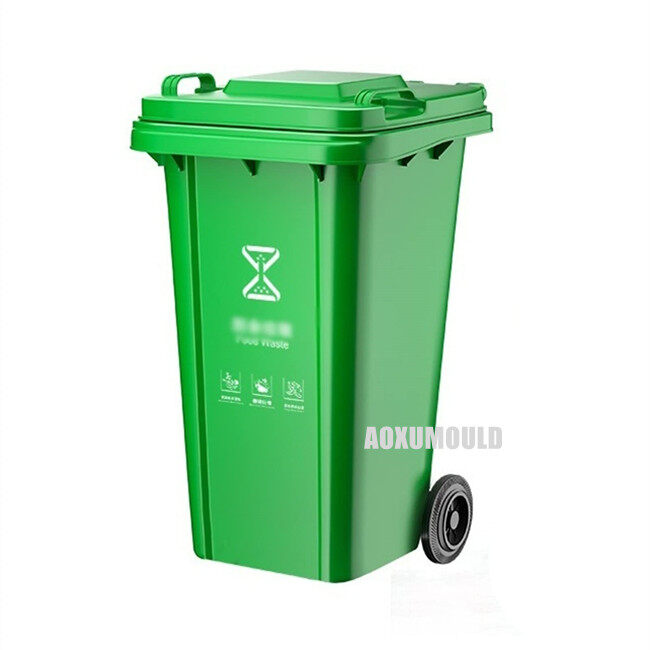
Numele matriței: 120L Mold pentru containere de deșeuri
Produs Materie primă: HDPE/PP
Dimensiuni ale produsului: 550x480x880mm
Tip de oțel din mucegai: P20, 718
Dimensiuni de estimare a mucegaiului: 985x900x1250mm
Greutate mucegai: 8800kg
Mașină de modelare prin injecție adecvată: 2400T
Timp de plumb de mucegai: mai mult de 300, 000 fotografii
Cum se proiectează o matriță de containere de 120L?
Proiectarea unei matrițe de containere de 120L este o sarcină de inginerie complexă care necesită expertiză în proiectarea pieselor din plastic, analiza fluxului de mucegai și prelucrare . Iată o abordare structurată:
Faza 1: Design container & . specificație

1. cerințe:
Capacitate: Volum net de 120L verificat (includeți alocația de suprapunere) .
Dimensiuni: Înălțimea generală, lățimea, adâncimea, amprenta de bază .
Caracteristici: Capacele (balamale, flip-top?), Mânere (leagăn, integrat?), Roți (fix/rot
Material: de obicei HDPE (polietilenă de înaltă densitate) pentru rezistența la impact, rezistență UV (aditivi), rezistență chimică și reciclabilitate .
Wall Thickness: Uniformity is critical. Typically 3-5mm for HDPE bins. Avoid thick sections (>6mm) care provoacă mărci de chiuvetă .
Unghiuri de proiect: minim 1 grad -2 grad pe parte pe toți pereții verticale pentru demoulare . Creșterea pe suprafețele texturate .
RIBS: Esențial pentru rigiditate . înălțime <3x grosime a peretelui, grosimea bazei ~ 50-60% a grosimii peretelui principal, proiectul generos .
Raze: raze interne/externe generoase (min . r 1- r2mm) pentru a reduce stresul, a îmbunătăți fluxul și a ușura ejecția .}
Stacking: Caracteristici precise de blocare pe marginea superioară și recesiunea de bază .
Model CAD: Creați un model 3D detaliat (SolidWorks, Creo, NX, Fusion 360), inclusiv toate caracteristicile și proiectul .
Faza 2: Strategia de proiectare a mucegaiului

1. Tip de mucegai: mucegai de cavitate unică pentru producția de corp cu volum mare .
2. cavitație: Numărul de părți identice pe ciclu (1 pentru pubele mari precum 120L este comun, cu excepția cazului în care se folosește mucegaiul de stivă) .
3. Baza de mucegai: Selectați Standardized Oțel Frame care potrivește dimensiunea de apăsare (forța de clemă, dimensiunea platoului) .
4. flux de material:
Sistemul de alergare la cald: esențial pentru părți mari, cum ar fi binurile ., reduce deșeurile (fără sprue), îmbunătățește timpul ciclului, permite închiderea echilibrată cu mai multe puncte . utilizarea porților de supapă pentru un control precis .
Locația porții: mai multe porți (3-4) în jurul marginii de bază/de bază pentru a asigura chiar fluxul și minimizarea liniilor de sudură în zonele critice . Evitați să vă conectați pe suprafețe vizibile .
5. răcire:
Critical pentru timpul ciclului! ** Design canale de răcire conformale cât mai aproape de suprafețele cavității/miez (~ 1.5-2 x Distanța diametrului găurii) .
Circuite separate pentru blocuri de miez și cavitate .
Folosiți bafuri, buburi sau conducte de căldură pentru răcire cu miez profund .
Scopul distribuției uniforme a temperaturii .
6. ejecție:
Placă de stripper: Foarte recomandat pentru remize profunde precum binurile . ejectează întreaga parte din miez lin, minimizând mărci/distorsionare .
Pinuri de ejector: Supliment Placă de stripteuzi pe caracteristici de bază sau coaste . Utilizați pini cu diametru mare .
Supape de aer: asistare ejecție pe secțiuni profunde .
7. nuclee și cavități:
Selecția oțelului: oțeluri întărite precum P20 (un echilibru bun de utilabilitate, poloneză, cost) . pentru rezistență la volum mare/coroziune: H13 (întărit și temperat) .
Finisare de suprafață: cavitate lustruită pentru finisare netedă . miez texturat pentru zgârieturi prin grip/ascunzătoare (e . g ., textură EDM, blast de grâu) .
UnderCuts: Mânere, Caracteristici complexe ale capacului necesită glisoare (hidraulice sau mecanice) sau elevatoare (pini unghiulari) . design robust .
8. Venting: Crucial! Plasați ventilele de-a lungul liniilor de sudură, zone de sfârșit de umplere și pini de ejector/glisoare . coaste adânci au nevoie de ventilație . țintă 0.02-0.04 mm adâncime .
9. Structural Integrity: Ensure mould plates, pillars, and supports are robust enough to withstand high injection pressures (often >1000 bar) fără deviere .
Specificații ale programului de prelucrare CNC: 120L mucegai de containere de deșeuri
1. Prezentare generală a mucegaiului:
Produs: recipient standard de deșeuri dreptunghiulare de 120L (roți sau staționare)
Material: polietilenă de înaltă densitate (HDPE) sau polipropilenă (PP)
Tip de mucegai: mucegai cu două plăci cu inserții de miez/cavitate . include mecanisme de ridicare/glisare pentru subcotiri, dacă este cazul .
Baza de mucegai: selectată pentru tonaj adecvat și capacitate de fotografiere .
Oțel de matriță:
Cavy & core inserturi: premium p20 sau h13 (1 . 2344) întărit la 30-36 hrc pentru core/cavitate; 1 . 2738 pentru zone extrem de lustruite. S136 sau Stavax opțional pentru rezistența superioară a polonezului/coroziunii.
Lifters/Sliders: H13 (1 . 2344) întărit la 48-52 hrc.
Plăci de bază de mucegai: 1050 pre-întărit (1 . 1730) sau S50C (1.1213).
Finisare a suprafeței: SPI-A1 (oglindă poloneză) pe suprafețe vizibile ale coșului; SPI-B1/B2 (piatră fină) pe zone care nu sunt vizibile . textură critică pe suprafețe, dacă este specificat (e . g ., cereale, stipple) .
2. CNC Strategie de prelucrare & .:
Operații primare de prelucrare:
Roughing: îndepărtarea materialelor agresive folosind Ø 16-25 MM Mil de capăt carbură sau inserții indexabile tăietori . Rata de eliminare a materialelor ridicate (MRR) Strategie .
Semi-finishing: intermediar trece cu Ø 10-16 mm Mm-balon-nas & Flat end Mills . coboară în jos geometria, lasă stocul uniform (~ 0.3-0.5 mm) pentru finisare .
Finisare:
Suprafețe core/cavity: prelucrare de mare viteză cu Ø 6-10 mm mori de capăt cu bilă . contur paralel & . Tool Spiral Tools pentru finisare optimă a suprafeței . Stepover strâns (5-10% din instrumentul Dia) .}}}}}}
Zone plate/buzunare: Ø 8-12 mm mori de capăt plat sau fabrici de capăt de taur .
Sharp Corners/Detalii: Ø 2-4 Mm Mill Mills (Ball/Flat) pentru caracteristici complexe .
Prelucrare electrodică: prelucrarea CNC a electrozilor de grafit sau de cupru pentru detalii complexe și coaste adânci care necesită EDM .
Domenii critice care necesită prelucrare de precizie:
Suprafețe de închidere: suprafețe de împerechere între miez/cavitate, elevatoare/glisiere și inserții . critice pentru prevenirea blițului . prelucrată la toleranțe strânse (± 0 . 015mm) cu finisaj fin.
Linie de despărțire: suprafață complexă de despărțire 3D prelucrată cu exactitate pentru a asigura închiderea și evacuarea corectă a matriței .
Mecanisme de ridicare/glisare: prelucrarea de precizie a șinelor de ghidare, plăcilor de uzură și fețelor unghiulare pentru o funcționare lină și longevitate .
Venting: canale/canale de aerisire prelucrate (caneluri (0.015-0.03 mm adânc) de -a lungul liniilor de despărțire și pini de ejector .
Canale de răcire: foraj cu găuri adânci (foraj cu pistol) pentru linii de apă drepte . cnc freză pentru canale conformale în apropierea suprafețelor complexe (dacă este cazul) . Fire de intrare/de ieșire prelucrate .}
Sistem de ejector: Precision Boring/Honing of Ejector Ghid Ghid Gurații . Prelucrarea buzunarelor cu plăci de ejector și a scaunelor de retur .
GATE & . Runner System: prelucrarea scaunului de bucșă de sprue, a frigului rece, a alergătorilor principali și a zonei de poartă (e . g ., poartă de margine, poartă submarină) .
Caracteristici de bază a mucegaiului: prelucrarea de precizie a găurilor de ghidare/bucșă, sloturi de clemă, găuri de pini de lider și localizare a scaunului inelului .
3. Echipament de prelucrare CNC & . toleranțe:
Mașini: 3- axa & . 5- Axis Centre de prelucrare de mare viteză . Mașini de foraj cu arme . edm (scufundare & . sârmă) pentru detalii post-machining .}
Sistem de coordonate: Mold Center sau Datum Corner stabilit pe toate plăcile și inserțiile .
Toleranțe standard de prelucrare:
Core/Cavitate Form: ± 0 . 05mm (Dimensiunile finale ale piesei controlate prin reglare Mold & .} ajustare).
Închideri și potriviri critice: ± 0,015mm
Poziții ale găurii: ± 0,025mm
Mărimi de găuri (pini de ghidare/bucșe): H7/G6 Fit
Flatness / Paralelism: 0,02mm / 200mm
Rugozitatea suprafeței:
Miez/cavitate (SPI A1/B1): RA mai mic sau egal cu 0,10μm (lustruit)
* Închideri prelucrate: RA mai puțin sau egală cu 0,20 μm
* Suprafețe prelucrate generale: RA mai mică sau egală cu 0,80μm
* Porni de apă: RA mai mică sau egală cu 1,60μm
4. Considerații ale programului cheie:
Unghiuri de proiect: ToolPaths reprezintă unghiurile de proiect necesare (de obicei 1-2 grad) pe toți pereții verticale .
Contracție de material: geometria mucegaiului scalată pe baza ratei de contracție a materialului certificat (e . g ., 1.5-2.0% pentru HDPE/pp) .
Optimizarea toolului: minimizați tăierea aerului, optimizați adâncimile/lățimile de tăiere, tranziții netede pentru a evita mărcile de instrumente .
Control de deviere a instrumentelor: programare atentă, în special pentru instrumentele de lungă durată în cavitățile profunde .
Deținere de lucru: fixare sigură și repetabilă pentru plăci și inserții în timpul setărilor multiple .
Indemnizație de stoc EDM: semi-finisare lasă stoc adecvat (de obicei 0.1-0.3 mm) pentru scufundarea finală EDM a detaliilor critice/Undercuts .
Verificarea în proces: Utilizarea sondelor pentru verificarea datelor și verificări de caracteristici critice în timpul prelucrării .
5. post-prelucrare:
Lustruire manuală/textură: Pentru a obține finisajul SPI specificat pe suprafețele Core/Cavitate .
Montare & . ansamblu: montarea manuală a elevatorilor/glisoarelor, sistemului de ejector și a componentelor de ghidare .
Inspecție finală: Inspecția cuprinzătoare a CMM a geometriei miezului/cavității împotriva modelului CAD . Verificarea potrivirii critice, a pozițiilor găurilor și a finisajelor de suprafață .


